Wybór odpowiedniego gazu do spawania aluminium jest bardzo ważnym aspektem w całym procesie. To, po jakie narzędzia i dodatki sięgniesz, będzie miało ogromny wpływ na jakość, efektywność, a nawet koszty wykonania spoiny. Aluminium, ze względu na swoje właściwości, wymaga szczególnej uwagi przy wyborze gazu osłonowego. Dobrze jest więc odpowiedzieć na podstawowe pytanie – jaki gaz do spawania aluminium?
Gazy do spawania aluminium – argon i hel
To właśnie argon i hel są dwoma najczęściej stosowanymi gazami w spawaniu tego metalu, każdy z nich oferuje różne korzyści oraz posiada inne właściwości. Zanim wybierzesz któryś z nich, sprawdź, kiedy najlepiej się sprawdzą.
Argon w spawaniu aluminium
Argon to gaz obojętny, który jest szeroko stosowany w spawalnictwie ze względu na swoje właściwości ochronne. Jego głównym zadaniem jest ochrona strefy spawania przed szkodliwym wpływem tlenu i azotu z atmosfery. Dzięki temu zapobiega utlenianiu i innym reakcjom chemicznym, które mogłyby negatywnie wpłynąć na jakość spoiny. Argon jest szczególnie ceniony w spawaniu aluminium z kilku powodów:
Stabilność łuku elektrycznego – gaz ten zapewnia bardzo stabilny łuk elektryczny, dzięki czemu utrzymasz równomierną jakość spoiny – szczególnie przy spawaniu materiałów tak wrażliwych jak aluminium.
Dostępność i koszt – argon jest stosunkowo łatwo dostępny i oferowany w przystępnej cenie.
Hel w spawaniu aluminium
Hel, chociaż droższy i trudniejszy do uzyskania niż argon, jest również popularnym wyborem przy spawaniu aluminium, zwłaszcza w bardziej wymagających aplikacjach. Jego główne zalety to:
Wyższa przewodność cieplna – gaz ten ma znacznie wyższą przewodność cieplną niż argon, dzięki czemu spawanie będzie o wiele szybsze – nawet jeśli wykorzystujesz grube sekcje aluminiowe.
Lepsza kontrola nad procesem spawania.
Jaki gaz do spawania aluminium TIG – argon czy hel?
Wybór między argonem a helem zależy od kilku czynników, a w tym od grubości materiału, wymagań dotyczących jakości spoiny, dostępności gazu oraz budżetu. W niektórych przypadkach stosuje się mieszanki tych gazów, aby połączyć zalety obu rozwiązań. Mieszanki argonu i helu mogą zapewnić Ci dobre właściwości spawalnicze, przy niższych kosztach niż czysty hel. Podczas wyboru gazu osłonowego do spawania aluminium uwzględnij wszystkie aspekty procesu spawalniczego, w tym:
Wymagania techniczne związane z danym projektem spawalniczym.
Koszty operacyjne związane z zakupem i dostawą gazu.
Dostępność odpowiednich urządzeń spawalniczych zdolnych do pracy z wybranym gazem.
Mieszanki gazów do spawania aluminium
Wróćmy na chwilę do mieszanek. Do Twojej dyspozycji są dwie możliwości:
Mieszanka argonu z helem
Mieszanka ta łączy stabilność argonu z wyższą efektywnością cieplną helu, dzięki czemu jest idealna dla spawania aluminium, które wymaga zarówno precyzji, jak i głębszej penetracji spoiny. Argon, jako gaz obojętny, zapewnia ochronę przed utlenianiem i stabilność łuku, podczas gdy hel przyspiesza proces spawania i zwiększa głębokość wtopienia. Dzięki tym właściwościom mieszanka ta jest często wybierana do spawania krytycznych elementów konstrukcyjnych, gdzie niezawodność i wytrzymałość spoiny są na pierwszym planie.
Mieszanka argonu z wodorem
Mieszanka argonu z wodorem jest używana w bardziej specjalistycznych zastosowaniach, gdzie potrzebna jest nie tylko głęboka penetracja, ale również szybsze tempo spawania. Wodór, będący gazem o wysokiej przewodności cieplnej, zwiększa ogólną efektywność cieplną łuku spawalniczego – w ten sposób otrzymuje się szybsze spawanie i głębsze wtopienie. Jednak pamiętaj, że wodór jest łatwopalny i może prowadzić do powstawania porów w spoinie, co wymaga szczególnej ostrożności i kontroli podczas spawania.
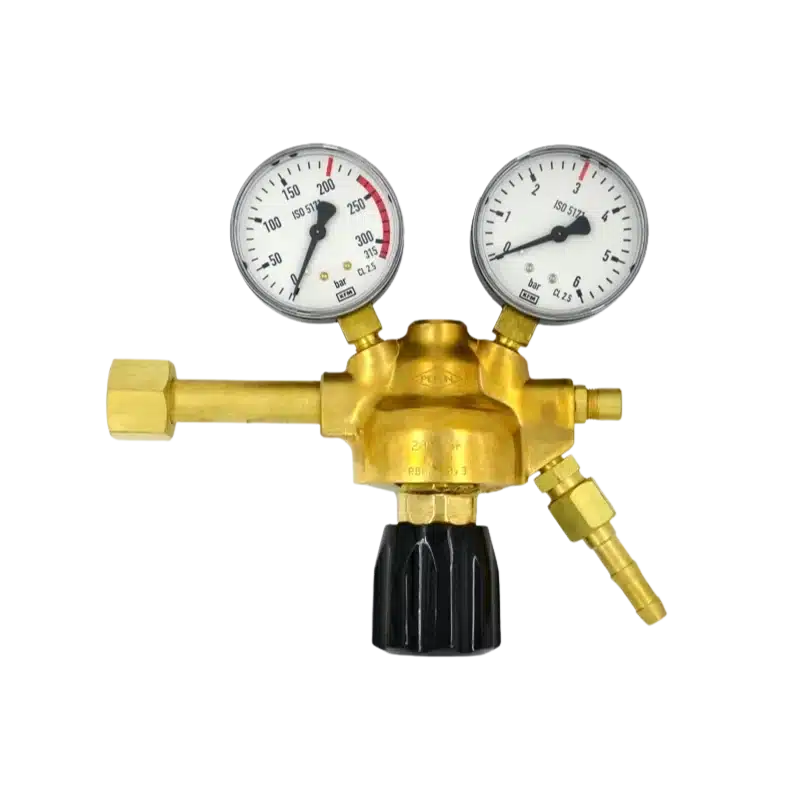
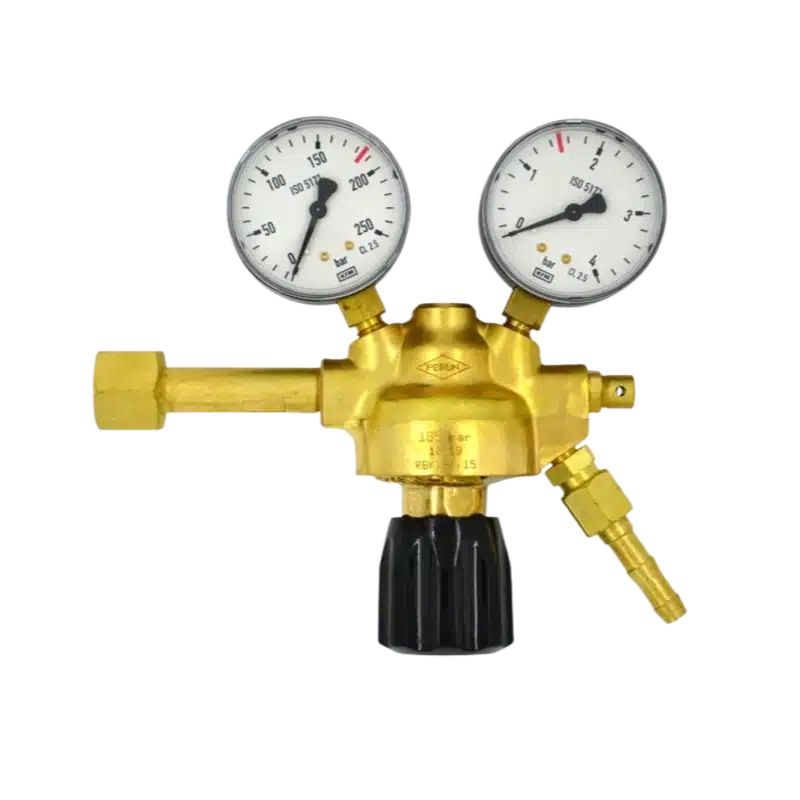
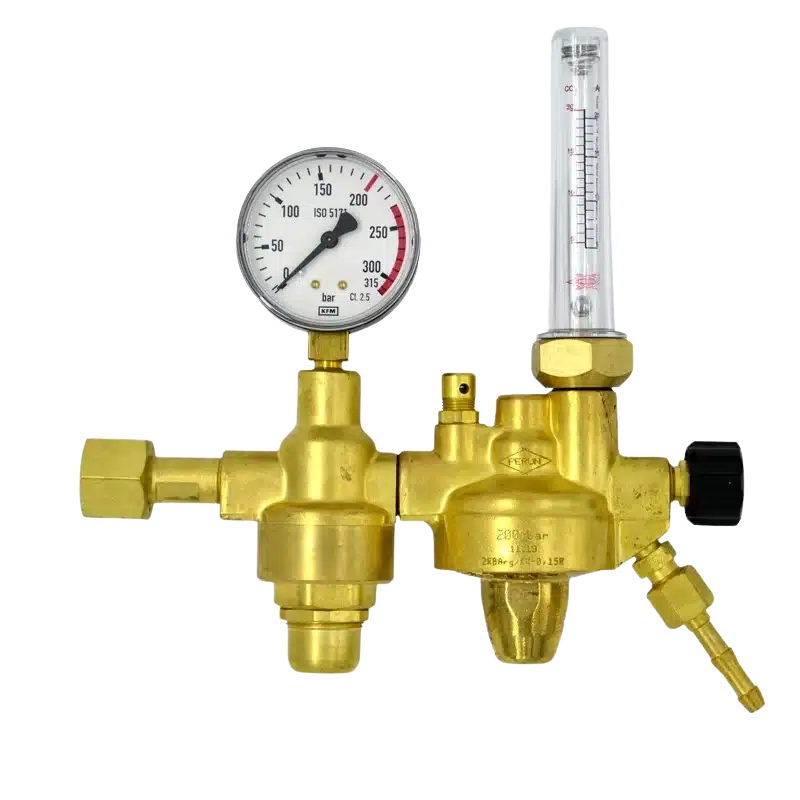
Reduktory do argonu i dwutlenku węgla
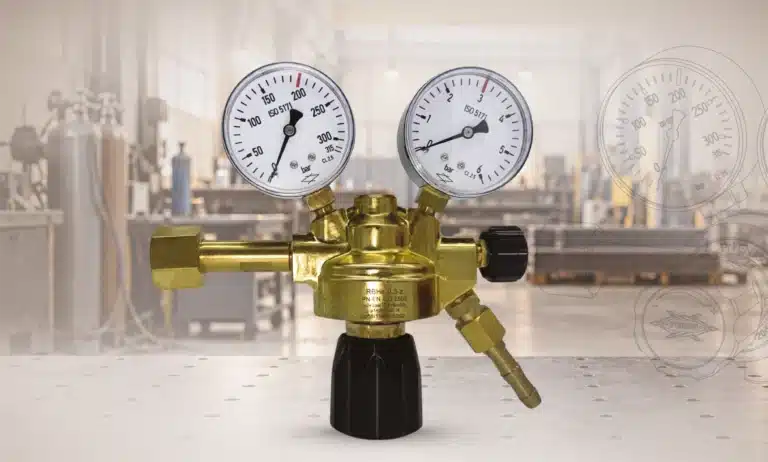
Reduktory butlowe PERUN do argonu i dwutlenku węgla obniżają ciśnienie gazu pobieranego z butli i mierzą jego przepływ na wylocie reduktora. Wskaźniki przepływu są wyskalowane w dm³/min osobno dla argonu i CO₂, a maksymalna przepustowość wynosi 12 dm³/min.
Reduktory do argonu i dwutlenku węgla w sklepie PERUN
Najlepszym gazem do spawania aluminium metodą TIG jest najczęściej czysty argon, który zapewnia stabilny łuk i jest łatwo dostępny. Przy grubszych elementach wybiera się hel lub mieszankę argonu z helem, które przyspieszają spawanie i zwiększają głębokość wtopienia.
Argon od helu przy spawaniu aluminium różni się stabilnością łuku i przewodnością cieplną: argon daje stabilniejszy łuk i jest tańszy, a hel ma znacznie wyższą przewodność cieplną. Dzięki temu hel przyspiesza spawanie i pogłębia wtopienie, ale jest droższy i trudniej dostępny.
Aluminium spawa się w osłonie gazu obojętnego, ponieważ gaz taki jak argon odcina strefę spawania od tlenu i azotu z atmosfery. Zapobiega to utlenianiu i reakcjom chemicznym, które obniżają jakość spoiny.
Hel do spawania aluminium stosuje się przy grubych sekcjach aluminiowych i w wymagających zastosowaniach, w których liczy się szybkość spawania i lepsza kontrola procesu. Przy cieńszych elementach i ograniczonym budżecie zwykle wystarcza argon.
Mieszanka argonu z helem daje połączenie stabilnego łuku argonu z wyższą efektywnością cieplną helu. Zapewnia głębsze wtopienie przy niższym koszcie niż czysty hel, dlatego wybiera się ją do krytycznych elementów konstrukcyjnych.
Aluminium można spawać mieszanką argonu z wodorem w specjalistycznych zastosowaniach, gdy potrzebne jest szybsze spawanie i głębsze wtopienie. Wodór jest jednak łatwopalny i może powodować pory w spoinie, więc proces wymaga ścisłej kontroli.
Hel jest droższy od argonu i trudniej dostępny. Dlatego przy wielu pracach stosuje się czysty argon albo mieszankę argonu z helem, która obniża koszt gazu i zachowuje część zalet helu.
Wybór gazu osłonowego do aluminium zależy od grubości materiału, wymaganej jakości spoiny, dostępności gazu i budżetu. Znaczenie mają też koszty zakupu i dostawy gazu oraz to, czy posiadana spawarka może pracować z danym gazem.
Czysty argon wystarczy do spawania aluminium w większości typowych prac, bo chroni spoinę przed utlenianiem i zapewnia stabilny łuk. Przy grubych elementach, które wymagają głębokiego wtopienia, lepiej sprawdza się dodatek helu.